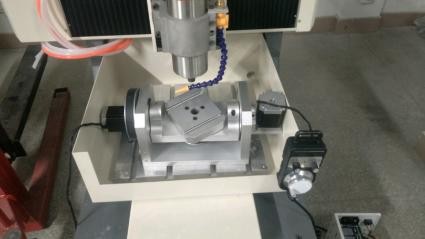
Päťosové obrábacie stroje možno rozdeliť na päťosové spojovacie obrábacie stroje a päťosové polohovacie obrábacie stroje podľa toho, či podporujú otáčanie spojok. Rozdiel medzi nimi je v tom, že druhý môže spĺňať len požiadavky 3 plus 2, zatiaľ čo prvý môže vykonávať prepojené aj neprepojené úlohy obrábania. Orientácia osi nástroja alebo obrobku je pevná a počas procesu obrábania sa nemení.
Viacosové obrábanie znamená, že aspoň jedna rotačná os je zapojená do pohybu počas procesu obrábania, na rozdiel od obrábania s pevnou osou. Malo by sa však poznamenať, že účasť rotačnej osi na pohybe nevyhnutne neznamená, že rotačná os je spojená s osou translácie. V mnohých prípadoch slúži rotačná os ako polohovacia rola. Tento typ obrábania je obrábanie 3 plus 2 uvedené vyššie, ktoré sa zameriava najmä na väčšinu mechanických častí, ako je karoséria automobilovej prevodovky, skriňa motora atď.
V programe trojosového frézovania sa dve rotačné osi päťosového obrábacieho stroja používajú na upevnenie rezného nástroja v naklonenej polohe. Od toho pochádza aj názov technológie obrábania 3 plus 2, ktorá sa nazýva aj polohovacie päťosové obrábacie stroje. Štvrtá a piata os sa používajú na určenie smeru nástroja v pevnej polohe a nie na princíp kontinuálneho polohovania 3 plus 2 počas procesu obrábania. Zjednodušene povedané, na obrábanie sa využíva realizácia trojosovej funkcie pod určitým uhlom, teda polohovanie. Stručne povedané, obrábací stroj po otočení pod určitým uhlom stále vykonáva obrábanie rovnakým spôsobom ako bežný trojosový obrábací stroj.